 微信咨询
 阿里巴巴店铺
 中文
 English
试模不是“打几件看看”,而是验证模具结构、工艺参数和首件质量的关键节点。很多量产问题在试模阶段已经有信号,只是没有被记录和追问。本文按现场排查顺序,说明首件尺寸超差、毛刺、压伤、拉裂和平面度问题应该先看什么、后看什么。
本文由欢庆五金模具与工程团队整理,适用于连续模、复合模和拉伸模的试模评审,也可作为采购和品质人员参加试模时的检查参考。
一、试模前先确认三件事
- 材料是否一致:牌号、料厚、硬度、表面状态、批次是否与报价和模具设计一致。材料换批是试模异常的高频原因。
- 设备是否匹配:吨位、行程、台面、送料机、气源和顶出方式是否满足模具要求,模具是否可靠压紧。
- 模具状态是否完整:导向、刃口、弹簧、氮气弹簧、限位、废料通道是否装配到位,顶杆高度是否一致。
这三项没有确认,试模数据就不具备可比性,后面很容易把材料问题误判成模具问题。
二、首件尺寸超差,按这个顺序排查
1. 先看送料与定位
送料步距是否稳定、导料板间隙是否过大、侧定位和挡料块是否磨损、浮料高度是否一致。连续模的首件超差,很多时候不是模具型腔做错,而是料带没有走到正确位置。
2. 再看回弹与补偿
折弯角度、弯曲半径和材料回弹直接相关。同一副模具换材料批次后角度变化,优先核对材料屈服强度和厚度公差。回弹补偿不足表现为角度偏开,补偿过量则表现为角度偏闭,两者要分开判断。
3. 然后看模具间隙与磨损
冲裁间隙过大,断面塌角大、毛刺高;间隙过小,刃口磨损快、易崩刃。试模时应记录实际间隙、刃口状态和冲裁力,不要只看零件外观。
4. 最后看设备与工艺参数
滑块下死点重复精度、冲压速度、润滑方式、压边力都会影响尺寸。精密件试模建议固定设备、固定速度、固定润滑,先排除变量,再谈调整。
三、毛刺、压伤、拉裂分别怎么查
毛刺
- 冲裁间隙是否合理,刃口是否磨损或崩缺;
- 料带是否偏位,局部是否被二次剪切;
- 冲头与凹模的垂直度、装配间隙是否正常;
- 材料硬度和料厚是否超出模具设计范围。
压伤与压印
- 废料是否被带入模具,废料通道是否堵塞;
- 模具工作表面是否有异物、磕碰或粘料;
- 送料时零件是否与导料板、浮料销发生干涉;
- 润滑是否过量或不足,是否形成油泥积压。
拉裂与起皱
- 材料延伸率是否足够,拉伸方向是否合理;
- 压边力是否过大或过小,压边圈是否贴合;
- 凹模圆角、凸模圆角是否过小;
- 润滑是否覆盖到变形区域,拉伸次数是否需要增加。
四、平面度和回弹为什么要单独验证
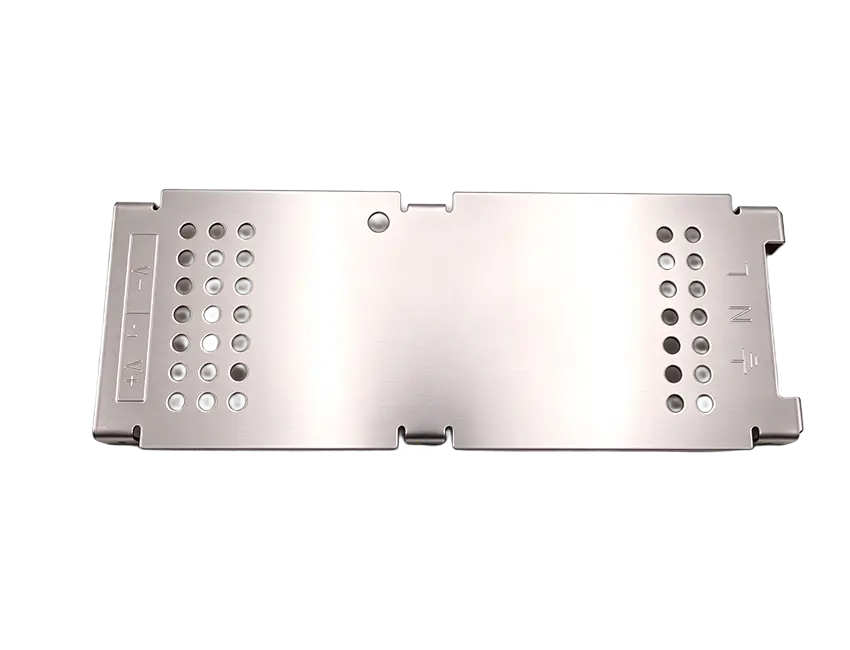
屏蔽罩、弹片、连接器端子这类零件,平面度和回弹往往比尺寸更难控制。原因通常不在单一工序,而在材料内应力、折弯顺序、模具让位和后续去应力的叠加。试模时建议:
- 把零件放在标准平台上,用塞尺或高度规测量关键点,而不是只看“平不平”;
- 记录折弯顺序和每一道的角度,确认没有反复校正;
- 对薄料零件,评估是否需要调整排样、增加整形工位或做去应力处理;
- 连续取样 30–50 件,观察平面度是否随冲次漂移。
五、试模记录应该留下什么
一份可追溯的试模记录,至少应包含以下内容:
- 项目名称、零件图号、模具编号、试模日期;
- 材料牌号、料厚、批次、供应商;
- 设备型号、吨位、冲压速度、送料步距;
- 关键尺寸实测值、公差、判定结果;
- 毛刺高度、平面度、外观和功能验证结果;
- 异常现象、原因判断、调整内容和复验结果;
- 试模件数量、留样编号和参与人员。
记录的价值在于:量产后出现波动时,可以回到试模数据判断是模具、材料还是设备发生了变化。没有基线数据,排查只能靠猜。
六、试模通过不等于模具验收完成
单件合格只是起点。模具验收更应关注连续生产稳定性:在约定冲次内,尺寸、毛刺、平面度和废料排除是否稳定,易损件更换是否方便,模具维修空间是否足够。对量产项目,建议要求供应商提供连续生产验证记录,并明确模具寿命、备件清单和维修响应方式。
七、常见问题
试模件合格,量产却超差,是什么原因?
常见原因包括材料批次变化、模具磨损、设备下死点漂移、送料稳定性下降和环境温度变化。试模阶段应记录工艺基线,量产首件和巡检按同一口径比对。
试模一般需要几次?
与零件复杂度、模具结构和材料有关。简单件可能一次通过,拉伸件、精密弹片和屏蔽罩可能需要多次调整。重点不是次数,而是每次调整是否有数据依据、是否收敛。
试模时客户需要到场吗?
关键项目建议到场或视频参与,至少确认首件尺寸、外观、装配和验收口径。不能到场的,应要求供应商提供完整的试模记录和留样。
试模是把设计意图转成稳定量产的过程。把排查顺序、记录格式和验收标准提前约定清楚,比事后争论“谁的问题”更有效。欢庆五金在模具开发阶段提供 DFM 评审、试模记录和首件确认支持,便于客户同步掌握项目状态。
本文由欢庆五金模具工程部整理,品质部审核。