 微信咨询
 阿里巴巴店铺
 中文
 English
做金属件的朋友常纠结一个问题:同样的图纸,五金冲压能做,钣金也能做,机加工也能做,到底找谁?答案不复杂,就看批量、精度和成本这三样怎么平衡。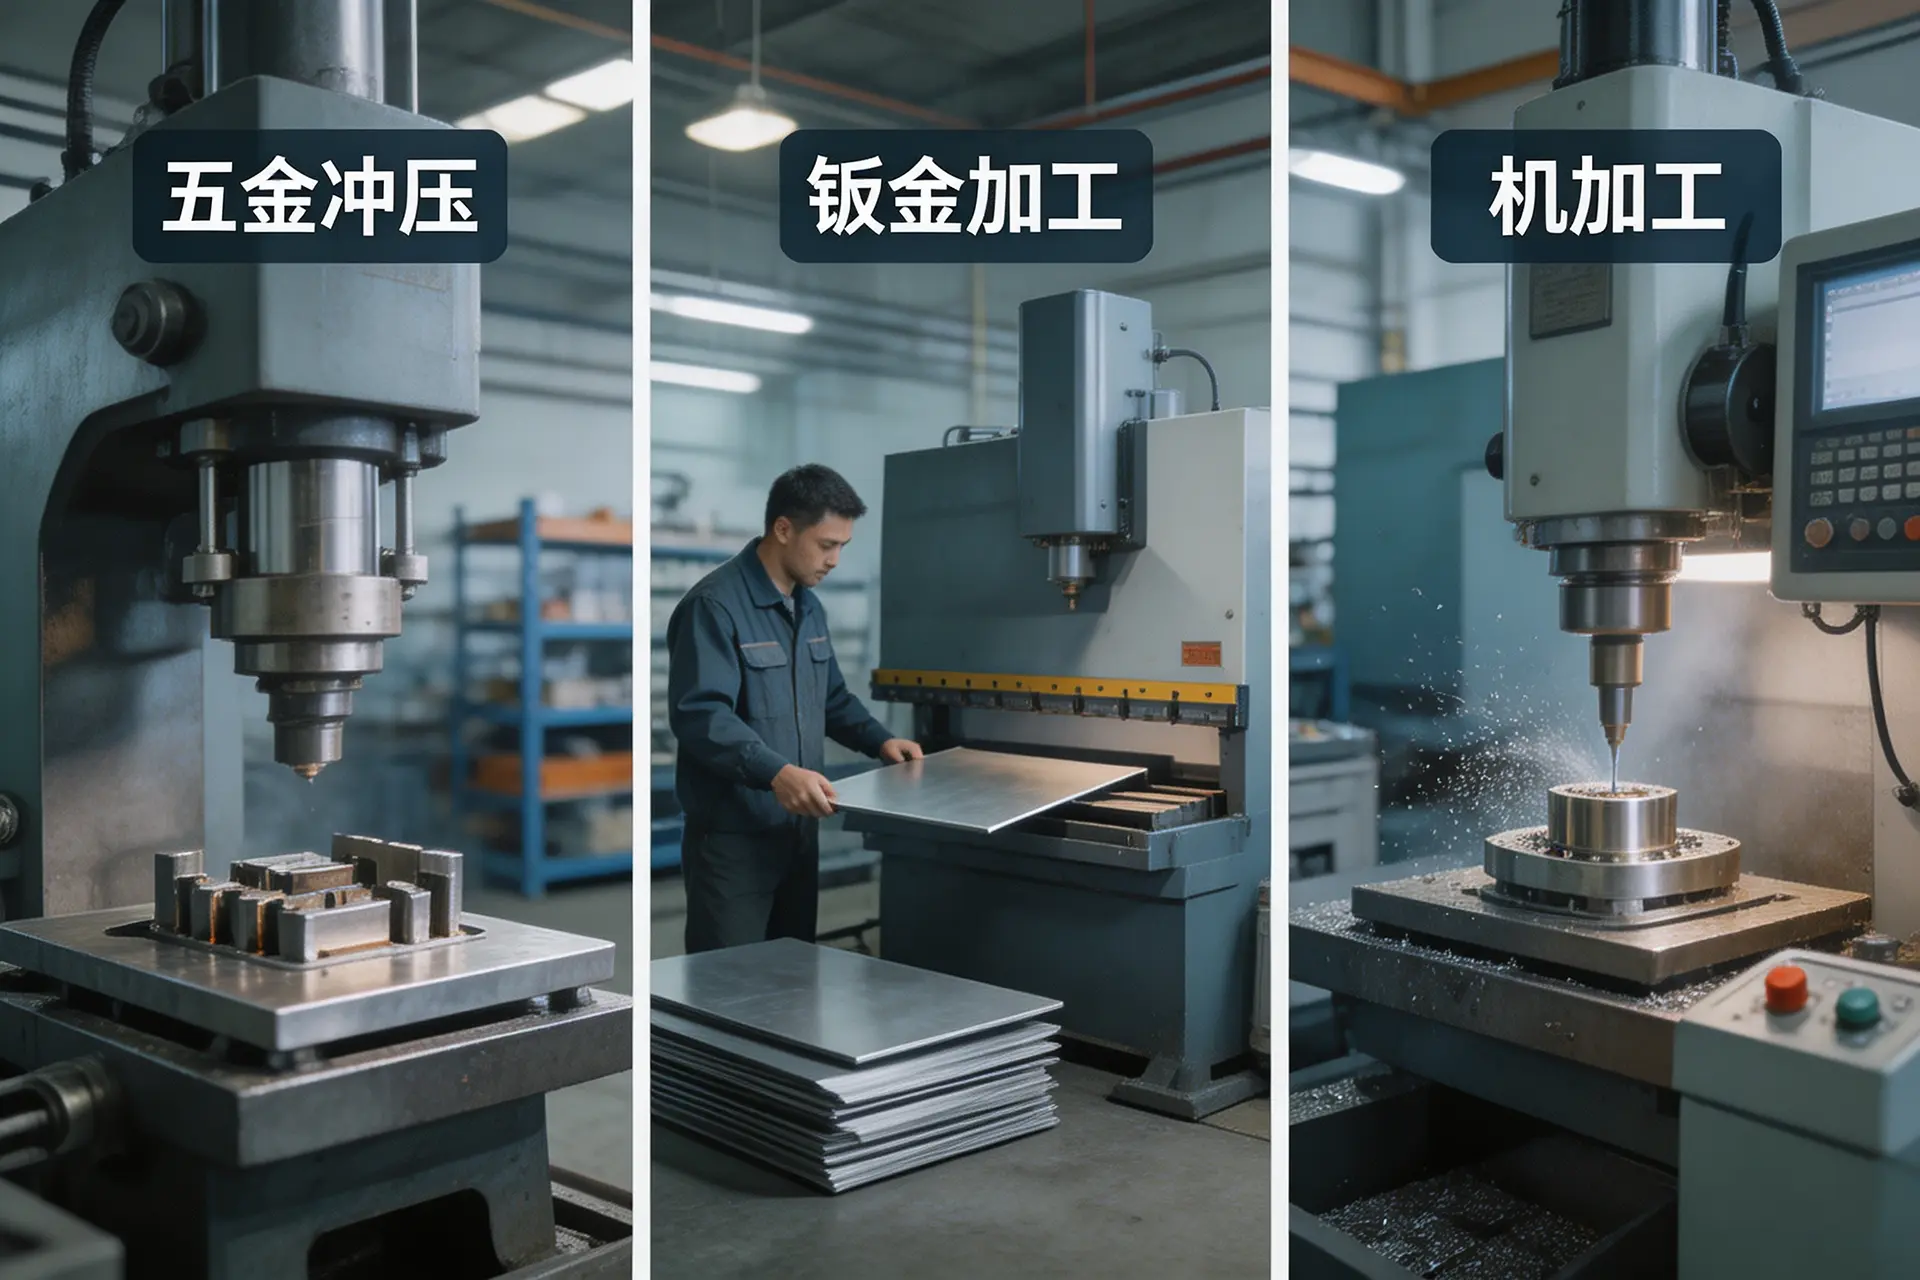
五金冲压:批量越大越划算
五金冲压是利用模具在压力机上批量成型,核心投入在模具上。模具做好之后,一个冲次出一件,几秒钟一件,速度是另外两种方式比不了的。所以五金冲压的优势在“量”:订单量上来,模具费摊到每一件上就很低。
欢庆五金接单的经验是:年需求几千件以上,或者产品要长期稳定供货的,基本都值得开模具走冲压。
钣金加工:灵活,适合小批量和打样
钣金靠剪板、折弯、焊接这些设备,不用开模具,改起来快。小批量、打样、异形件、产品还没定型的阶段,钣金是更省事的选择。
代价是单件成本偏高,一致性靠操作师傅的手艺,件数多了,尺寸波动比冲压大。
机加工:精度高,但慢、贵
机加工(CNC、车铣)靠刀具切削,精度可以做到很高,公差能控到很小,适合小批量、高精度的件,比如配合面、螺纹孔这些。
缺点是慢、贵。一个件铣几分钟甚至更久,单件成本自然高,大批量这么做,价格没有竞争力。
怎么选:一张表看明白
| 工艺 | 模具投入 | 单件成本 | 精度 | 速度 | 适合批量 |
|---|---|---|---|---|---|
| 五金冲压 | 高 | 低 | 中(±0.05mm级别) | 快 | 大批量 |
| 钣金加工 | 低 | 中 | 中 | 中 | 小批量、打样 |
| 机加工 | 低 | 高 | 高 | 慢 | 小批量、高精度 |
一句话总结:数量大找冲压,数量小找钣金,精度要求高找机加工。实际订单往往是组合的——先冲压成型,再机加工几个关键孔位,这种情况很常见。
常见问题(FAQ)
五金冲压件的精度一般能到多少?
普通冲压按图纸公差做,一般控制在±0.1毫米左右;需要更高精度会走精密冲压或精冲,可以达到±0.02毫米级别,具体看材料和模具设计。
产品还在改版阶段,适合开模具吗?
不建议。改版意味着模具要跟着改,改动大的模具基本报废。产品定型前可以先钣金打样,定型后再开模量产,能省不少钱。
小批量也做冲压吗?
做。模具费和件费分开算,量小单件成本高一些,但胜在批量一致性好。欢庆五金一般会先帮客户核算总量,再决定开不开模。