 微信咨询
 阿里巴巴店铺
 中文
 English
首件检验的目的,是在批量生产前确认模具、设备、材料和工艺参数处于可接受状态。首件没有确认就批量投产,后面发现尺寸或装配问题,返工成本会明显增加。
尺寸与关键特性
按图纸确认关键尺寸、孔位、折弯角度、平面度、毛刺方向和装配配合尺寸。测量工具要与公差匹配,卡尺、千分尺、投影仪、影像测量仪或三坐标按实际需要选择。对基准和测量位置有争议的尺寸,建议在图纸评审阶段先统一。
外观与材料
检查划伤、压痕、裂纹、起皱、拉伤、漏镀、色差和异物。确认材料牌号、厚度、硬度或材质证明与订单一致。外观面和非外观面的接受标准要提前说明,避免凭经验判断。
功能与装配
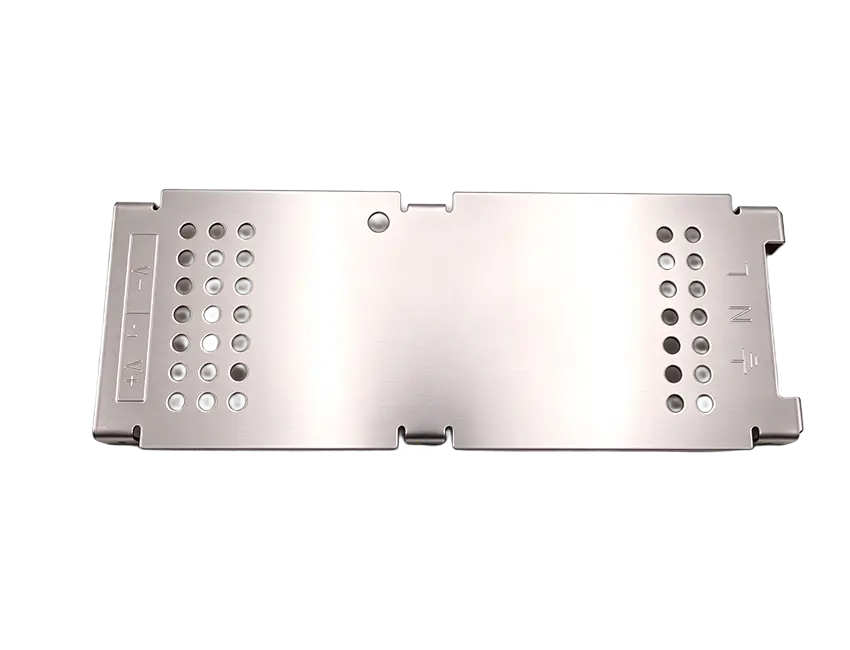
对弹片、卡扣、屏蔽罩、拉伸件等有功能要求的产品,首件阶段可以模拟装配、插拔、接触或焊接。功能验证不一定等到批量阶段,样品确认越充分,后续变更越少。
记录与留样
首件检验记录建议包含日期、产品编号、材料批次、模具编号、设备、检验项目、实测值、判定结果和检验人。首件样品可以留样保存,便于后续批次对比。检验记录应真实、可追溯,具体抽样和保存要求按客户与工厂约定执行。
本文由欢庆五金品质部整理,结合日常首件确认与出货检验流程。