 微信咨询
 阿里巴巴店铺
 中文
 English
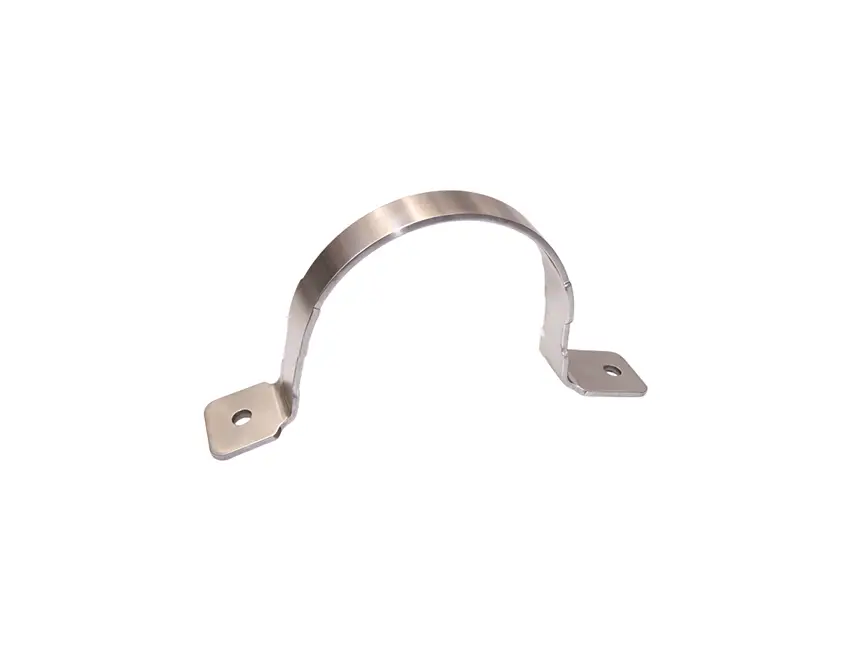
不锈钢冲压件的加工难点集中在加工硬化、回弹与导热三个方面。下面从材料牌号、模具与间隙、润滑与表面处理、来料稳定性几个角度,说明实际生产中需要把握的要点。
一、为什么不锈钢冲压件“不太好做”
不锈钢的加工硬化倾向明显,屈服强度高、回弹大、导热系数低。冲裁时刃口附近材料被快速加工硬化,模具磨损比普通碳钢更快;成型时回弹大,角度和尺寸不易稳定;导热差使热量集中在刃口与模具表面,润滑不到位就容易粘模、拉毛,工件表面出现划痕。这三点决定了不锈钢冲压件在模具、润滑和工序安排上都需要单独考虑。
二、常见牌号与适用场景
- 301:弹性好、加工硬化快,常用于弹片、卡扣等需要一定弹力的结构件。成型道次多时,通常需要安排中间退火。
- 304:综合性能比较均衡,耐蚀性与成型性都较好,适用于外壳、支架、屏蔽件、紧固件等通用场合,是使用量较大的牌号。
- 316 / 316L:钼含量更高,耐蚀性优于 304,多用于医疗、化工、户外或海洋环境部件,材料成本也更高。
- 430:铁素体不锈钢,有磁性、成本较低,常用于装饰件、导磁件或对耐蚀要求不高的结构件。
- 201:以降低材料成本为目的替代 304 使用,耐蚀性相对弱一些,适合室内、干燥环境的一般结构件。
需要提醒的是,奥氏体不锈钢(如 301、304)在冷加工后会产生形变马氏体,出现弱磁性。若产品对磁性敏感,选材和工序安排要提前考虑。
三、模具与冲裁间隙
模具材料通常选耐磨性较好的冷作模具钢(如 SKD11、DC53),大批量或薄料高速冲可考虑硬质合金。冲裁间隙一般按板厚的比例选取,不锈钢通常比软钢略大,常见范围在板厚的 8%~12%,具体需结合材料牌号、板厚与断面质量要求调整。间隙过小会造成二次剪切、毛刺增大和刃口快速磨损;间隙过大则断面塌角明显、毛刺被拉长。
折弯回弹需要按角度和材料状态做补偿;拉深件要控制压边力与拉深系数,必要时增加道次或安排中间退火。
四、润滑与表面处理
不锈钢冲压建议使用专用的不锈钢冲压油。普通机油在极压条件下油膜容易破裂,导致粘模与拉毛。加工后一般需要去毛刺、清洗,再按需做钝化、电解抛光、镀镍或拉丝处理。钝化可以去除表面游离铁、改善耐蚀表现,但不能替代材料本身的耐蚀选型。
五、来料与批量稳定性
不同批次不锈钢的硬度与板厚公差会有波动,同一副模具在不同批次材料上的表现可能不同。比较稳妥的做法是:明确来料标准(牌号、硬度范围、板厚公差),首件确认后再批量生产;更换材料批次时,做一次尺寸与外观确认。
六、常见问题
- 问:304 冲压件为什么会有磁性?
- 答:冷加工产生形变马氏体所致,属于正常现象,可通过退火消除,或根据使用要求调整材料与工序。
- 问:不锈钢冲压件毛刺大怎么办?
- 答:先查冲裁间隙与刃口磨损状态,再评估去毛刺工艺。只靠后道去毛刺会增加工时与成本。
- 问:不锈钢件能不能不做表面处理?
- 答:可以,但需结合使用环境判断。潮湿、户外或需要焊接的场景,通常建议做钝化、镀镍或镀锡处理。