 微信咨询
 阿里巴巴店铺
 中文
 English
客户拿着一张图纸过来,问得比较多的一句话是:这个东西,你们深圳五金冲压厂能做吗?能做,但一般要先弄清楚,这个零件走的是哪道工序。
五金冲压是利用冲压模具和压力机,对金属板材施加压力,使其分离或成型的一种加工工艺。按成型方式分,绕不开三道基础工序:冲裁、弯曲、拉深。深圳五金冲压厂接到的订单,大部分都能归到这三类里。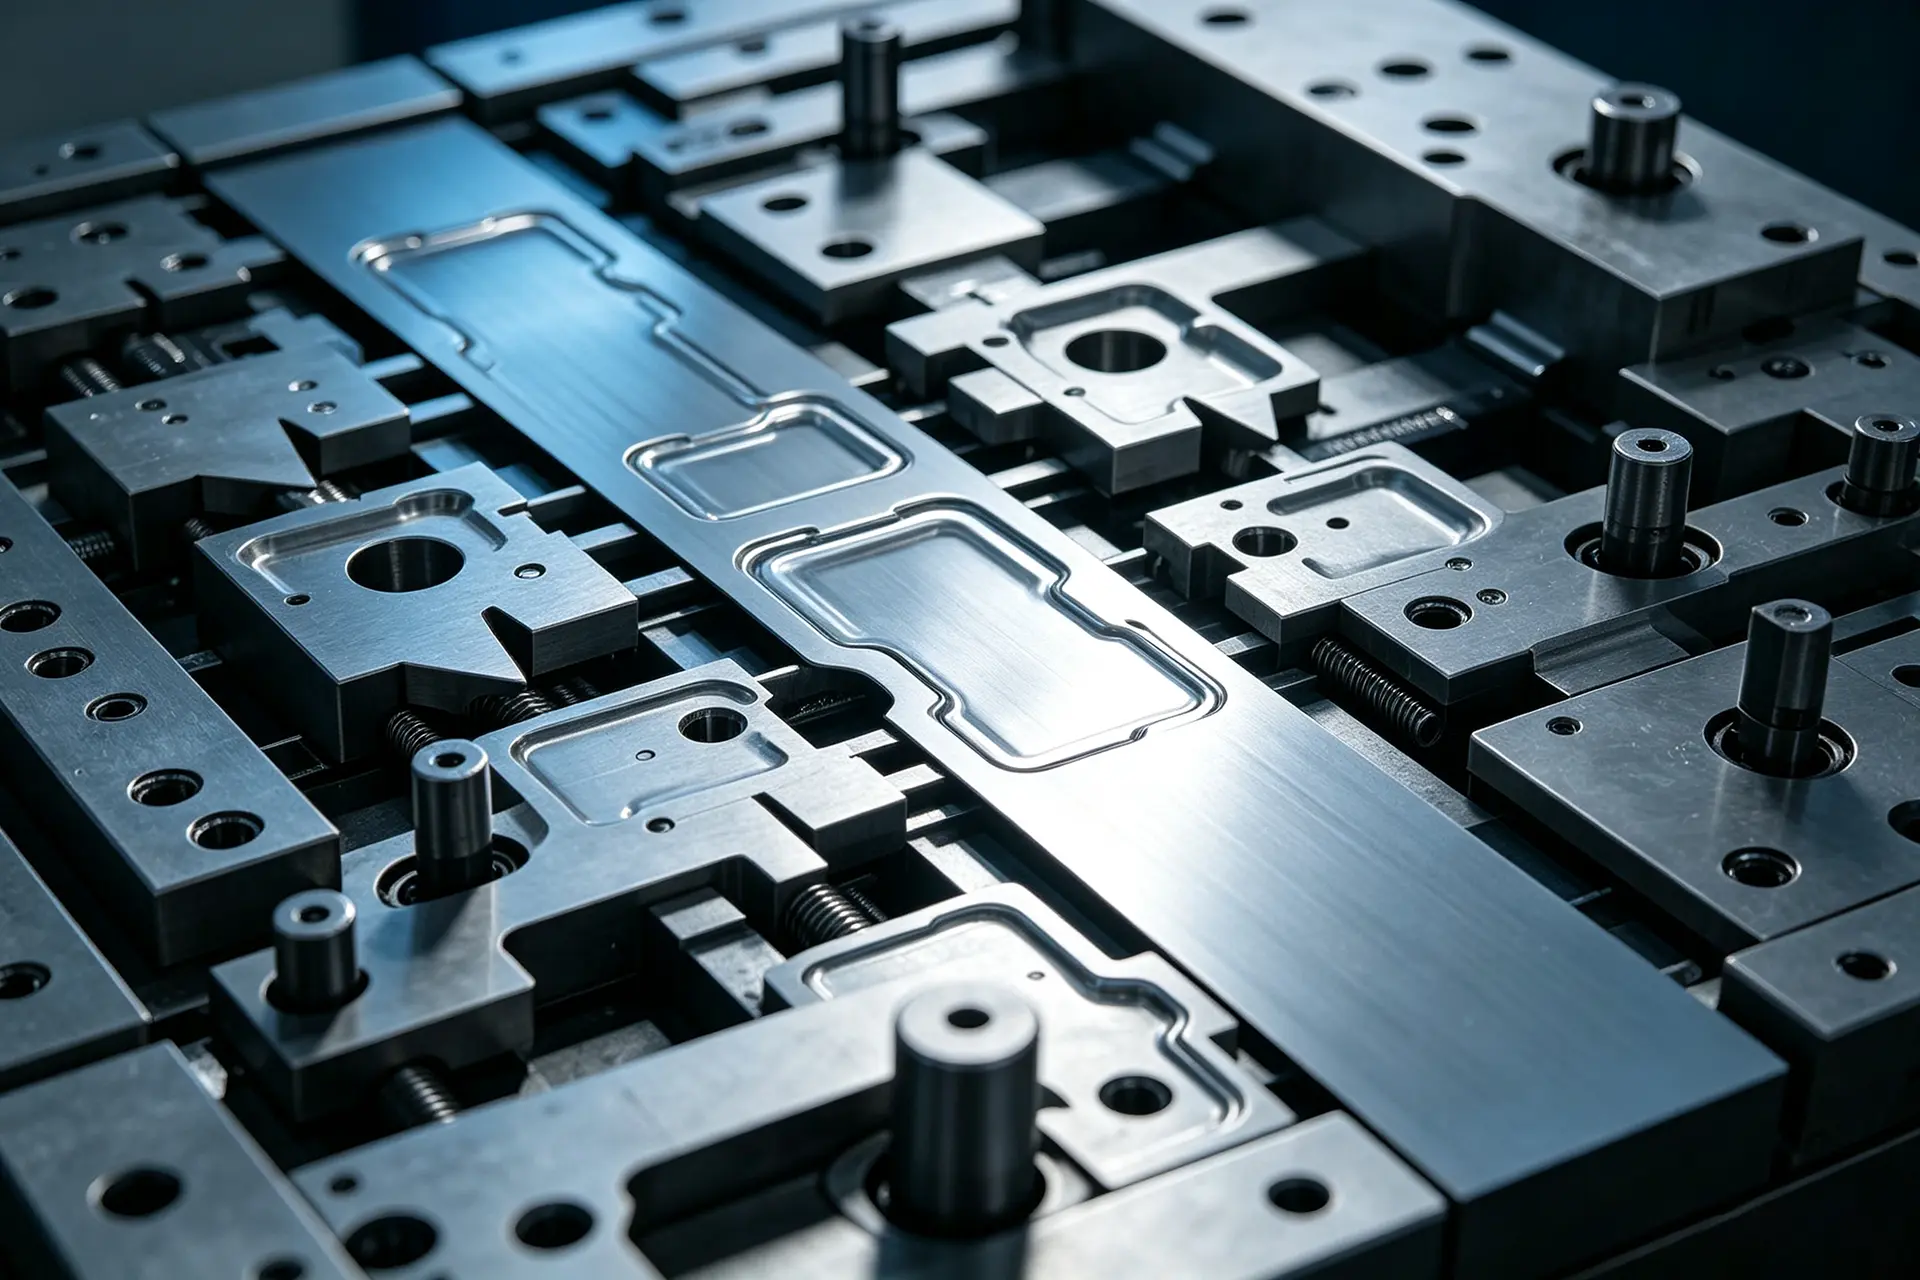
冲裁:把板料“剪”成想要的形状
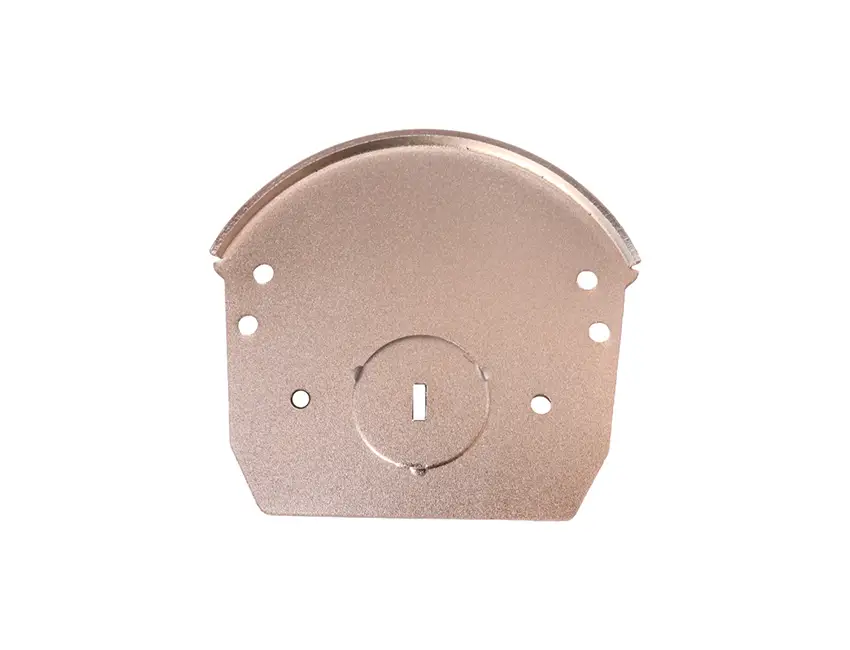
冲裁是利用模具刃口把板材分离成内外轮廓的工序,落料、冲孔都属于这一类。听起来像剪刀剪纸,实际要讲究得多。
模具间隙是冲裁里常见的争执点。普通冷轧钢板冲裁,单边间隙一般取板厚的5%到10%,间隙太小,模具磨损快、刃口容易崩;间隙太大,断面质量变差、毛刺变大。我们车间调模时,毛刺大小是必看的项,毛刺超标先查间隙和刃口磨损,十有八九是这两处的问题。
弯曲:把平板折成需要的角度
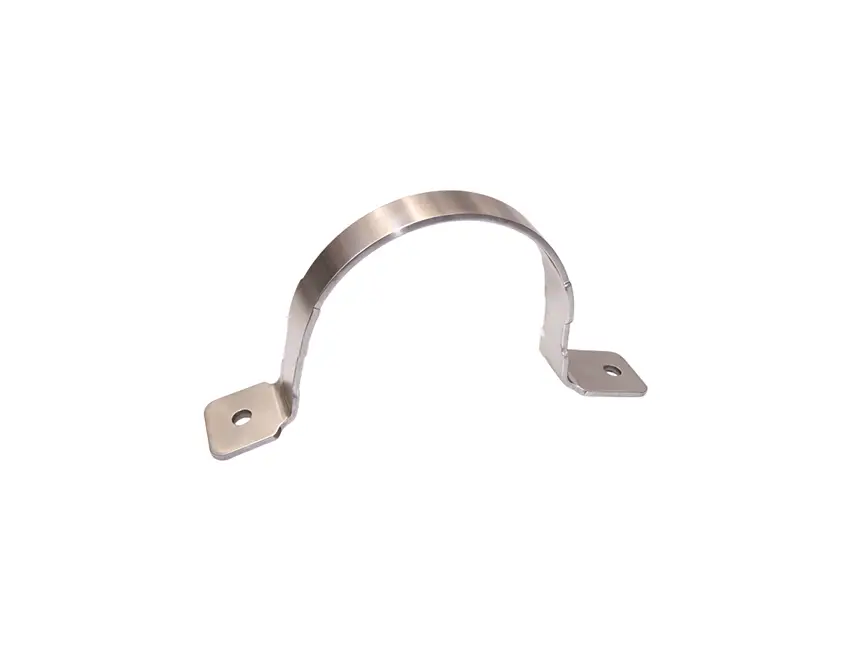
弯曲就是把板料沿着一条线折弯,机箱、支架、铰链这类件都是这么来的。
折弯看着简单,返工却不少,多数卡在回弹上。板材折弯后多多少少会弹回来一点,角度越大越明显。模具设计时一般会做补偿,比如把下模角度做得比成品要求略小一点,把回弹量提前算进去。另外,最小折弯半径也不是想多小就多小,低碳钢一般不小于料厚,硬材料还要留得更宽,不然折弯处容易裂。
拉深:把平板“拉”成杯形、盒形
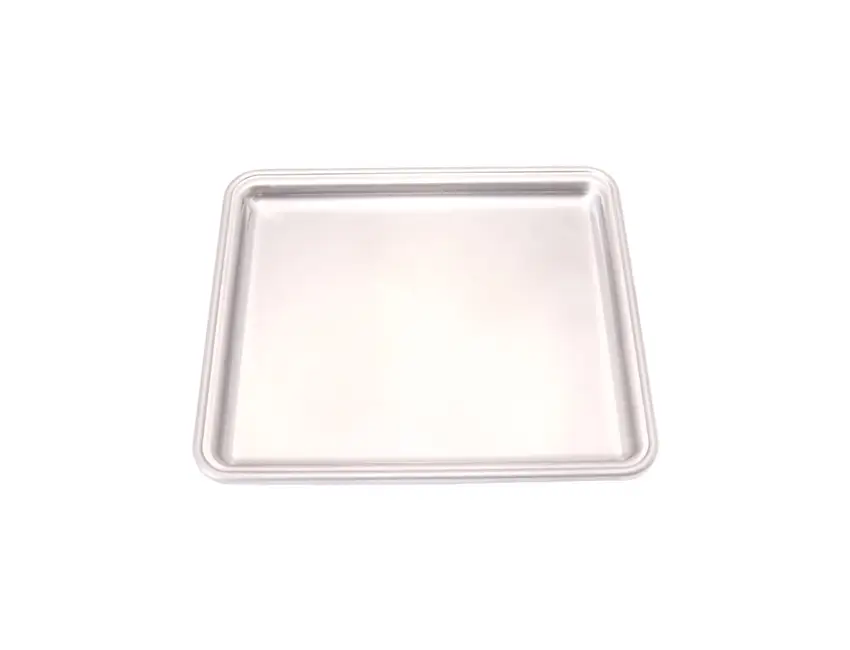
拉深是把平板通过模具拉成开口的空心件,水杯、外壳、电机壳这类深一点的件靠它。
拉深比冲裁、弯曲都容易出问题,常见的是起皱和开裂。起皱多半是压边力不够,开裂多半是拉得太猛——**拉深的深度和下料直径的比例要控制住。件比较深的时候,一次拉不到位,就得分两步、三步来,中间还可能加退火。
三道工序之外,还有一些“进阶”动作
翻边、胀形、整形、精冲,都是在这三道基础工序上演化出来的。比如要求断面光亮带高的件,会用到精冲;形状差一点需要修正的,会加一道整形。对深圳五金冲压厂来说,工序选得对不对,直接决定后面的成本和良率。
欢庆五金平时接的冲压件订单,按工艺分基本都落在这几类里。深圳五金冲压厂密度高,配套的模具厂、材料商也全,客户找过来,图的就是沟通方便、交期好协调。图纸过来,我们一般先把工艺路线定下来,再谈模具和价格,这样后面不容易返工。
常见问题(FAQ)
冲压件和钣金件是一回事吗?
不完全一样。冲压通常指用模具批量成型,适合大批量、一致性要求高的件;钣金加工更灵活,适合小批量、打样,但单件成本偏高。
深圳五金冲压厂做一个小零件要多少费用?
费用分两部分,模具费和件费。件不复杂、量又大,分摊到每件上的成本就低;量小、件又复杂,模具费占比就高。报价前把图纸、材质、数量说清楚,价格才估得准。
冲压件能不能做很小的孔?
可以,但孔径一般不能小于料厚,太小的孔冲头容易断,模具寿命也会受影响。极限尺寸建议在图纸阶段就找工厂确认。