 微信咨询
 阿里巴巴店铺
 中文
 English
精密冲压件往往“做得出来,却运不好”。弹片变形、屏蔽罩压伤、镀层氧化、批次混料,很多时候不是生产问题,而是包装和运输环节没有设计好。尤其是薄料、外观件和多品种小批量项目,包装方案应该在报价和打样阶段就一起确认。
本文由欢庆五金品质部与仓储团队整理,给出一份可直接执行的出货防护清单,适用于弹片、端子、屏蔽罩、拉伸件和结构件。
一、先判断零件最怕什么
包装方案不是越厚越好,而是针对风险设计。先回答四个问题:
- 怕变形吗?薄料弹片、大平面屏蔽罩、细长支架对堆压和跌落敏感;
- 怕刮伤吗?外观面、镜面、阳极氧化件需要分隔和软质保护;
- 怕受潮生锈吗?镀锡、镀镍、碳钢和易氧化材料需要防锈包装;
- 怕混料吗?多品种、多批次、相似尺寸零件需要清晰标识和物理隔离。
把“最怕的三件事”写进包装作业指导书,比泛泛要求“轻拿轻放”更有效。
二、防锈:别只依赖防锈油
- 清洁是前提:包装前确认零件表面无切削液、汗渍、酸洗残留和粉尘;
- 按场景选防锈方式:短期周转可用防锈纸或 VCI 防锈袋;中长期仓储可增加干燥剂、铝箔袋或真空包装;
- 涂油要考虑客户工艺:客户后续要清洗、点焊、导电或贴装的零件,残油可能影响性能,应提前确认油品类型和用量;
- 控制包装环境:湿度高时应在空调或除湿环境包装,避免把湿气封进袋内;
- 记录有效期:防锈包装应标注包装日期和建议复检周期,先进先出。
三、防变形:从摆放方式开始
- 薄料弹片避免整袋堆压,使用分隔托盘、泡壳或定位槽,让受力点落在非关键部位;
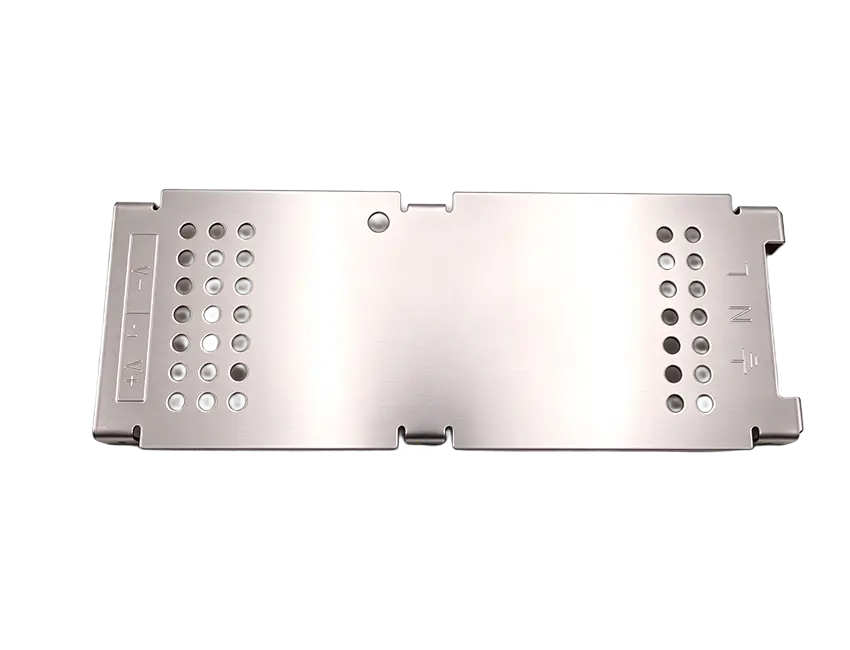
- 屏蔽罩、拉伸件和薄壁外壳优先单层摆放,必要时增加支撑内衬,避免侧壁受压;
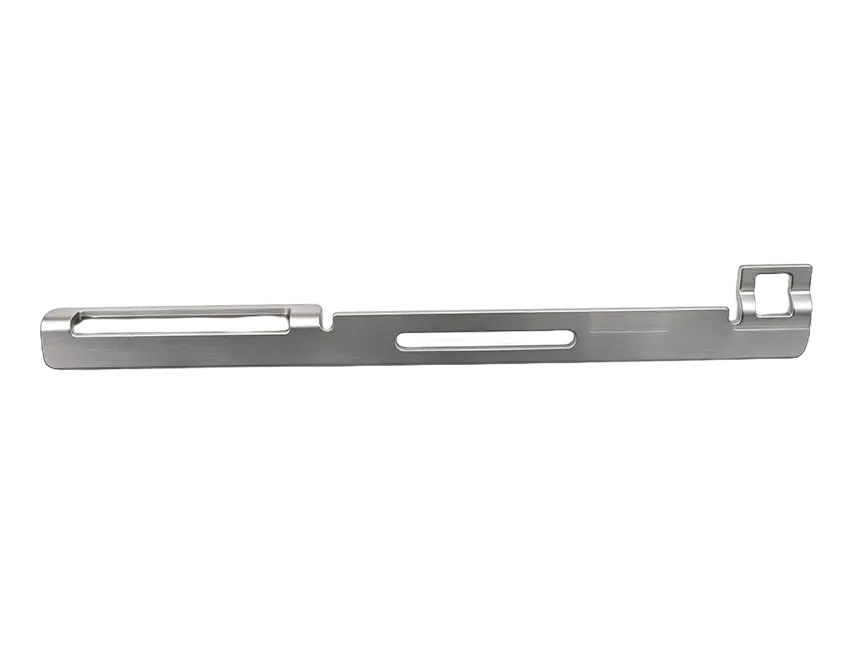
- 细长支架、导轨类零件采用两端支撑,避免悬空段在运输中弯曲;
- 重件和小件分层放置,重不压轻、大不压小;
- 控制堆码高度和外箱承重,长途运输建议做跌落或振动验证。
四、防混料:标识和物理隔离一起做
标签至少包含:客户名称、零件名称、图号/料号、材料牌号、料厚、批次号、数量、生产日期、检验状态和箱号。相似零件建议增加颜色标签或区域标识,尾箱、零头箱单独标注。
- 内箱与外箱标签一致,避免换箱后信息丢失;
- 同一托盘不放两个图号,除非有明确的物理隔断和清单;
- 尾箱数量用醒目方式标注,防止客户按整箱数量收货;
- 需要追溯的项目,标签或包装上附二维码,关联材料批次和检验记录。
五、外包装与运输防护
- 内包装使用防潮袋或防锈袋,外箱选用强度匹配的瓦楞纸箱;
- 箱内空隙用蜂窝纸、气泡膜或纸隔板填实,避免零件在箱内窜动;
- 托盘货物使用缠绕膜固定,加护角防止纸箱边角压塌;
- 海运或高湿环境增加干燥剂,并在外箱标注防潮、向上、易碎等标识;
- 出货前确认托盘尺寸、单托重量和集装箱装载方式,避免到港后二次倒托。
六、出货前检查清单
- 零件表面无油污、指纹、毛刺、压伤和明显色差;
- 镀层、外观和关键尺寸已按检验计划抽检;
- 包装方式与客户确认的作业指导书一致;
- 内箱、外箱、托盘标签信息一致且可追溯;
- 防锈袋封口完好,干燥剂数量和位置正确;
- 箱内无多余零件、废料和工具;
- 尾箱、零头箱数量标识清楚;
- 外箱无破损、受潮和变形;
- 随货文件(检验报告、材质证明、出货清单)齐全;
- 拍照留档,记录包装完成状态和托盘编号。
七、不同零件的包装思路
精密弹片、端子
重点是防变形、防缠绕和防混料。优先使用带定位槽的托盘或编带包装,确保弹力臂不受压。编带包装还要确认带宽、间距和盘径与客户贴片设备匹配。
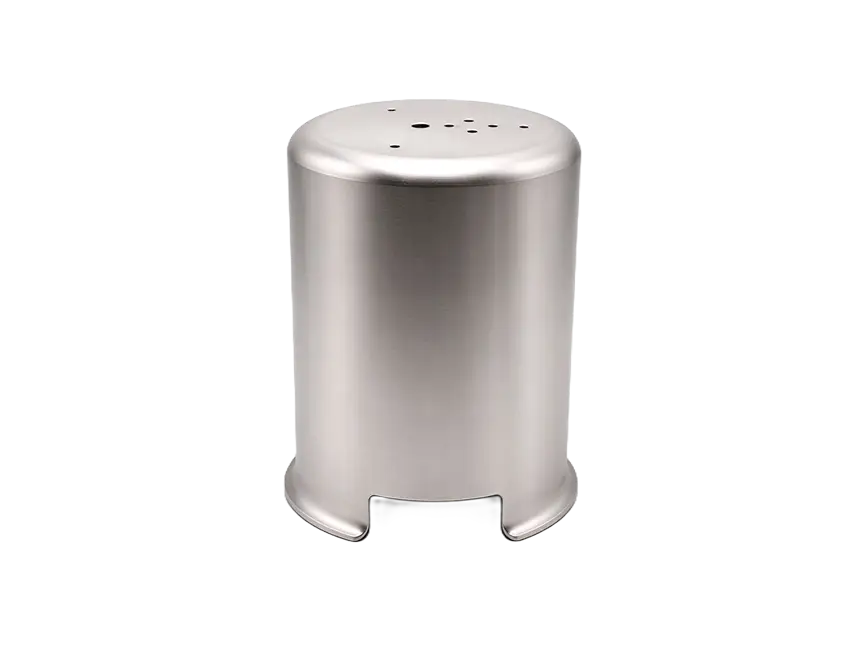
屏蔽罩、拉伸件
重点是防压伤和防变形。单层摆放、增加内衬支撑,避免多个零件套叠。对外观面要求高的,增加保护膜或软质隔层。
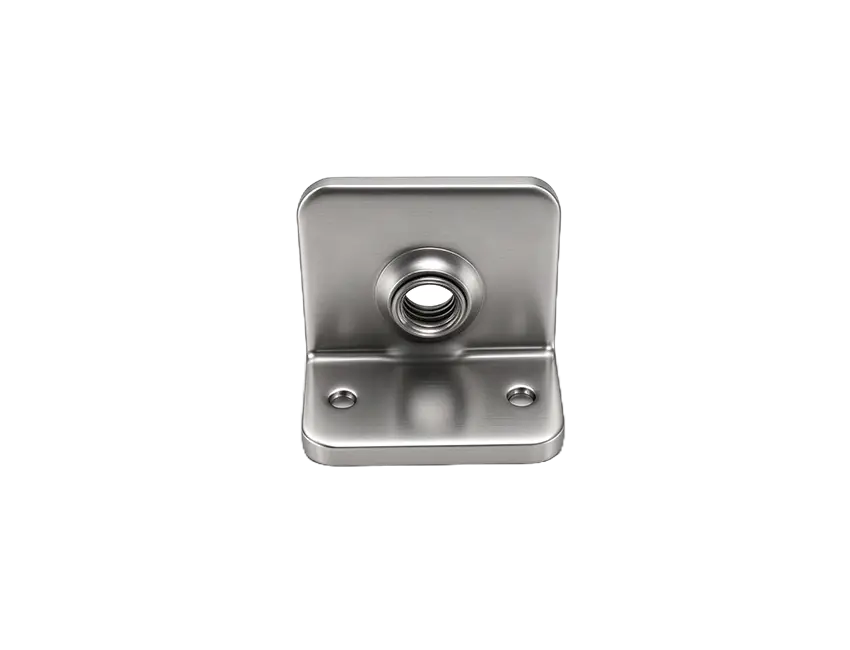
结构件、支架
重点是防磕碰和防锈。可采用分隔纸板、气泡膜包裹,重件加木箱或加强托盘,长途运输做堆码和固定验证。
八、常见问题
客户要求“免清洗”交付,包装要注意什么?
需要从生产末端控制清洁度,包装前确认无切削液、粉尘和指纹,使用洁净手套和清洁包装材料,并验证防锈方式不会引入残留。
防锈油会影响导电或焊接吗?
可能会。导电弹片、焊接端子和贴装零件应优先选择挥发性防锈剂、VCI 防锈袋或干式防锈方式,并在样品阶段做导电、焊接或清洗验证。
小批量多品种怎么降低包装成本?
可以使用通用尺寸的周转盘和可重复使用的分隔内衬,标签按项目打印,外箱统一规格。关键是把“通用内衬 + 专用标签”分开管理,既灵活又不混料。
包装是产品交付质量的一部分。把防锈、防变形、防混料和运输固定四件事提前设计好,可以显著减少客诉和返工。欢庆五金可根据零件特性、运输方式和客户产线要求,提供编带、托盘、防锈袋和定制内衬等包装方案,并在出货前按清单确认。
本文由欢庆五金品质部整理,仓储与工程部审核。具体包装要求以客户确认的作业指导书为准。