欢庆五金——精密五金冲压加工源头实力厂家

拉伸件壁厚不均怎么排查?从压边力、模具间隙和润滑入手

聚焦行业动态 · 分享专业制造经验

聚焦行业动态 · 分享专业制造经验

持续分享五金冲压、精密五金加工、冲压模具及非标定制等行业资讯和技术知识,为客户提供有价值的制造经验与应用参考。

新闻资讯

拉伸件壁厚不均怎么排查?从压边力、模具间隙和润滑入手

日期:2026-10-16来源:欢庆五金访问量:1

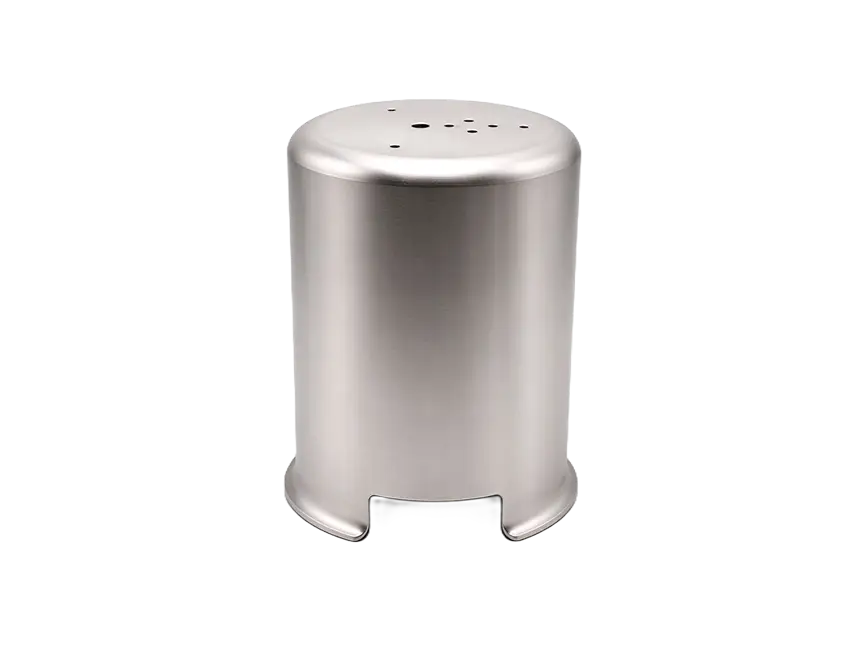
拉伸件出现壁厚不均,常见表现是筒壁一侧偏薄、口部起皱、底部圆角拉裂或法兰不平。原因可能来自材料、模具、润滑或拉伸次数。排查时建议先看缺陷位置,再对应工序参数,避免一次性改动过多条件。

材料延伸率与厚度

材料的延伸率、屈服强度和厚度公差,会影响拉伸时的流动状态。材料批次变化、开卷方向不同,可能让同一套模具出现不同结果。对深拉伸件,来料状态和材料证明需要一起确认,必要时先做小批试拉。

压边力与模具间隙

压边力偏小,材料容易起皱;压边力偏大,材料流动受阻,可能拉裂或减薄。模具间隙需要结合材料厚度、拉伸系数和圆角半径调整。凸模圆角、凹模圆角和工作面粗糙度,也会影响材料流动。

润滑与拉伸次数

润滑不足会增加摩擦,让局部减薄;润滑过量或不均匀,也可能造成打滑和起皱。深腔零件通常需要评估多道拉伸、中间退火和工序间存放方式。每道拉伸的直径、高度和间隙要匹配,不能只看单道模具。

常见缺陷对应方向

  • 口部起皱:先查压边力、材料厚度和润滑。
  • 底部拉裂:先查拉伸系数、圆角半径和材料延伸率。
  • 壁厚偏薄:先查间隙、摩擦和拉伸道次。
  • 法兰不平:查压边状态、退火和后续校平。

拉伸工艺需要结合材料、结构和设备条件试模确认,具体参数以样品验证和双方确认为准。本文由欢庆五金工程部整理,审核:品质部。
END

找精密五金冲压厂家?

非标定制,图纸甩过来交期和品质交给我们

免费评估 + 快速打样

常见问题FAQ

关于精密五金冲压、模具开发与来图来样定制的常见问题

欢庆五金主要做什么?

欢庆五金位于深圳宝安,20 年专注精密五金冲压、模具开发与非标定制,主要产品包括精密弹片、五金屏蔽罩、拉伸件、卡扣、支架、端子及各类非标冲压件。

支持来图来样定制吗?

支持。客户可以提供 2D/3D 图纸、样品或使用场景说明,我们可进行结构评审、材料建议、模具方案评估和打样验证,再根据样品确认结果安排批量生产。

打样和批量生产一般需要多久?

常规打样约 1-3 天,批量加工约 4-7 天;模具开发、复杂结构或特殊表面处理会增加周期,具体交期以图纸评估、材料库存和设备排产确认结果为准。

冲压精度能做到多少?

模具型腔精度可达 ±0.004mm,冲压尺寸精度通常可稳定在 ±0.01~0.02mm。实际精度受产品结构、材料厚度、工艺方案和检测要求影响,以图纸评审和双方确认为准。

有哪些资质和质量保障?

公司为高新技术企业、科技型中小企业、广东省守合同重信用企业,通过 ISO9001:2015 质量管理体系认证,拥有实用新型专利、外观设计专利、商标注册证及计算机软件著作权等知识产权。

最小起订量是多少?

支持小批量试产和稳定批量供货,具体起订量需结合产品结构、材料、模具状态和工艺要求评估。打样阶段可根据项目需要安排单件或小批验证。

主要服务哪些行业?

产品应用于机器人、工业自动化、半导体、通讯设备、电子电器、新能源汽车、储能、医疗器械、家用电器、安防监控、航空航天和精密机械等行业。

如何获取报价和打样方案?

请提供产品图纸、样品照片、材料、数量、精度要求和交期目标。可拨打 0755-29029641 或 13808808311,也可通过官网联系我们页面留言,工程团队会尽快评估并回复。