欢庆五金——精密五金冲压加工源头实力厂家

屏蔽罩平面度与装配间隙怎么控制?模具、材料与检测的三个环节

聚焦行业动态 · 分享专业制造经验

聚焦行业动态 · 分享专业制造经验

持续分享五金冲压、精密五金加工、冲压模具及非标定制等行业资讯和技术知识,为客户提供有价值的制造经验与应用参考。

新闻资讯

屏蔽罩平面度与装配间隙怎么控制?模具、材料与检测的三个环节

日期:2026-10-12来源:欢庆五金访问量:12

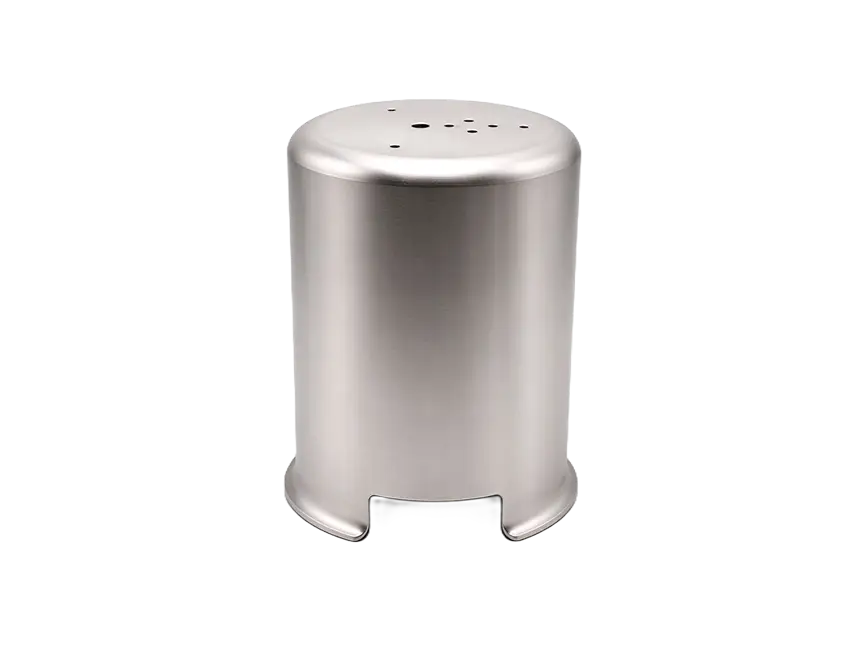
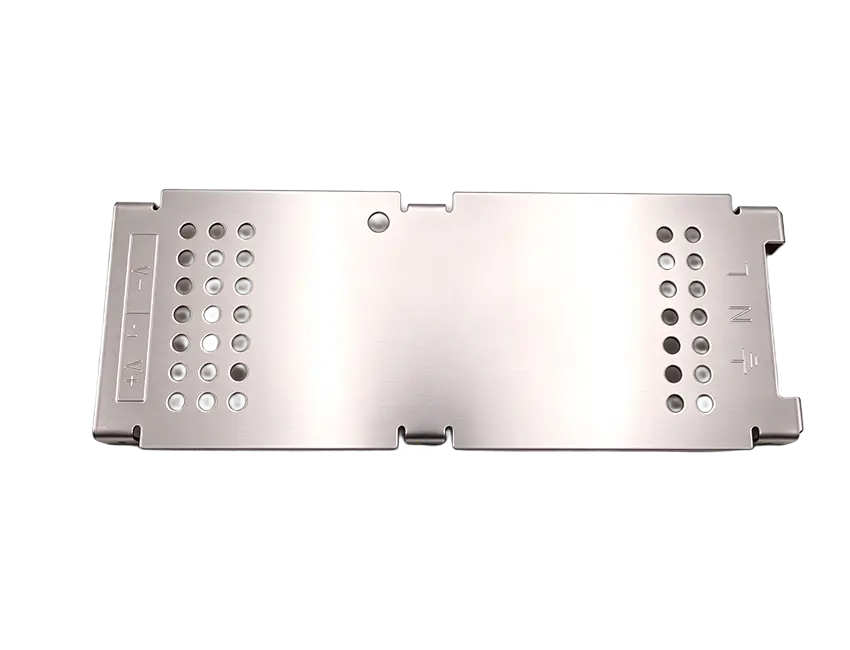
屏蔽罩在装配中出现翘边、局部间隙或贴片不平,原因往往不只在冲压工序。材料内应力、模具间隙、折弯顺序、表面处理和包装存放,都可能影响平面度。排查时建议按工序逐项确认,而不是只调整一个参数。

材料与内应力

不锈钢、洋白铜、镀锌板等材料的屈服强度和回弹表现不同。材料批次变化、开卷方向和剪切应力,都可能在冲压后释放,造成平面度波动。对平面度要求较高的屏蔽罩,可以在评审阶段确认材料状态、厚度公差和是否需要去应力处理。

模具间隙与折弯顺序

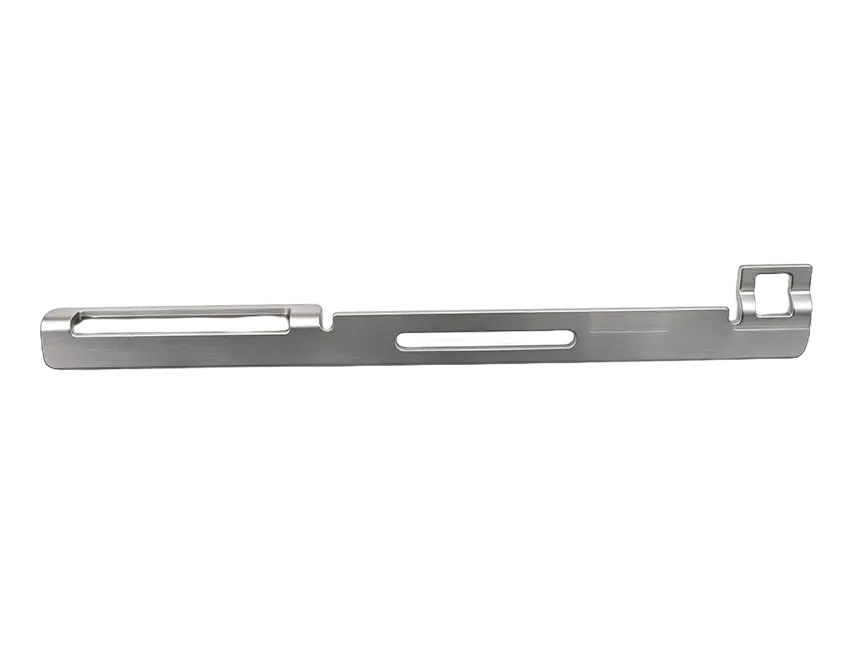
模具间隙偏大或偏小,会影响切口质量和成型回弹;折弯顺序安排不合理,可能让后续工序破坏已成型的平面。屏蔽罩的焊脚、卡扣、让位缺口和折弯边需要一起看,避免局部受力把底面拉变形。

检测方法与装配验证

平面度可以用平台、塞尺、影像测量仪或三坐标进行确认,具体方法要与客户装配要求对应。单看底面平面度还不够,建议同时检查焊脚高度、外形尺寸、装配间隙和贴片后的状态。对薄料屏蔽罩,包装堆叠和运输挤压也可能造成二次变形,需要确认包装方式。

常见排查顺序

  • 先确认材料批次、厚度和来料平面度。
  • 再检查模具间隙、刃口状态和折弯顺序。
  • 然后确认表面处理与包装是否造成变形。
  • 结合装配样品验证间隙和焊脚接触。

屏蔽罩的平面度控制需要材料、模具、工艺和检测配合,具体公差与结构可行性以图纸评审和样品确认为准。本文由欢庆五金工程部整理,审核:品质部。
END

找精密五金冲压厂家?

非标定制,图纸甩过来交期和品质交给我们

免费评估 + 快速打样

常见问题FAQ

关于精密五金冲压、模具开发与来图来样定制的常见问题

欢庆五金主要做什么?

欢庆五金位于深圳宝安,20 年专注精密五金冲压、模具开发与非标定制,主要产品包括精密弹片、五金屏蔽罩、拉伸件、卡扣、支架、端子及各类非标冲压件。

支持来图来样定制吗?

支持。客户可以提供 2D/3D 图纸、样品或使用场景说明,我们可进行结构评审、材料建议、模具方案评估和打样验证,再根据样品确认结果安排批量生产。

打样和批量生产一般需要多久?

常规打样约 1-3 天,批量加工约 4-7 天;模具开发、复杂结构或特殊表面处理会增加周期,具体交期以图纸评估、材料库存和设备排产确认结果为准。

冲压精度能做到多少?

模具型腔精度可达 ±0.004mm,冲压尺寸精度通常可稳定在 ±0.01~0.02mm。实际精度受产品结构、材料厚度、工艺方案和检测要求影响,以图纸评审和双方确认为准。

有哪些资质和质量保障?

公司为高新技术企业、科技型中小企业、广东省守合同重信用企业,通过 ISO9001:2015 质量管理体系认证,拥有实用新型专利、外观设计专利、商标注册证及计算机软件著作权等知识产权。

最小起订量是多少?

支持小批量试产和稳定批量供货,具体起订量需结合产品结构、材料、模具状态和工艺要求评估。打样阶段可根据项目需要安排单件或小批验证。

主要服务哪些行业?

产品应用于机器人、工业自动化、半导体、通讯设备、电子电器、新能源汽车、储能、医疗器械、家用电器、安防监控、航空航天和精密机械等行业。

如何获取报价和打样方案?

请提供产品图纸、样品照片、材料、数量、精度要求和交期目标。可拨打 0755-29029641 或 13808808311,也可通过官网联系我们页面留言,工程团队会尽快评估并回复。