 微信咨询
 1688
 CN
 EN
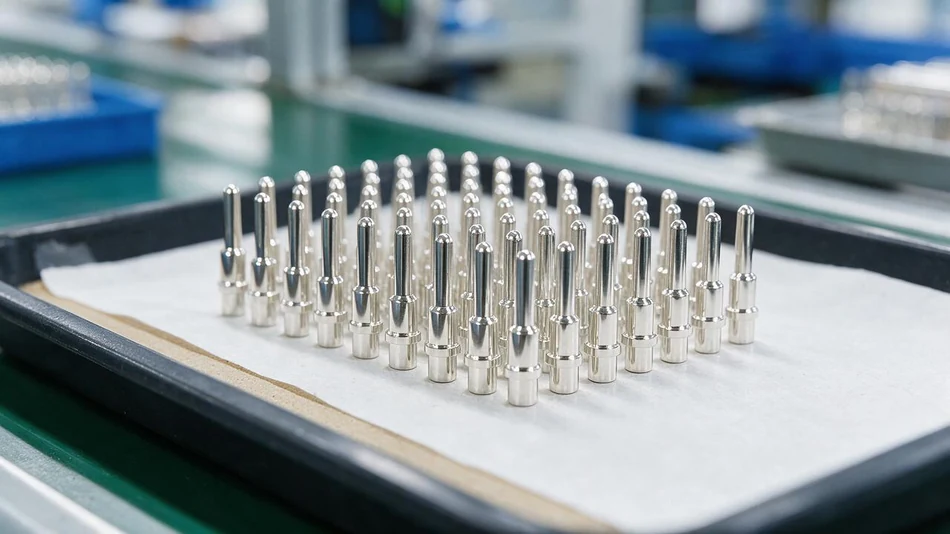
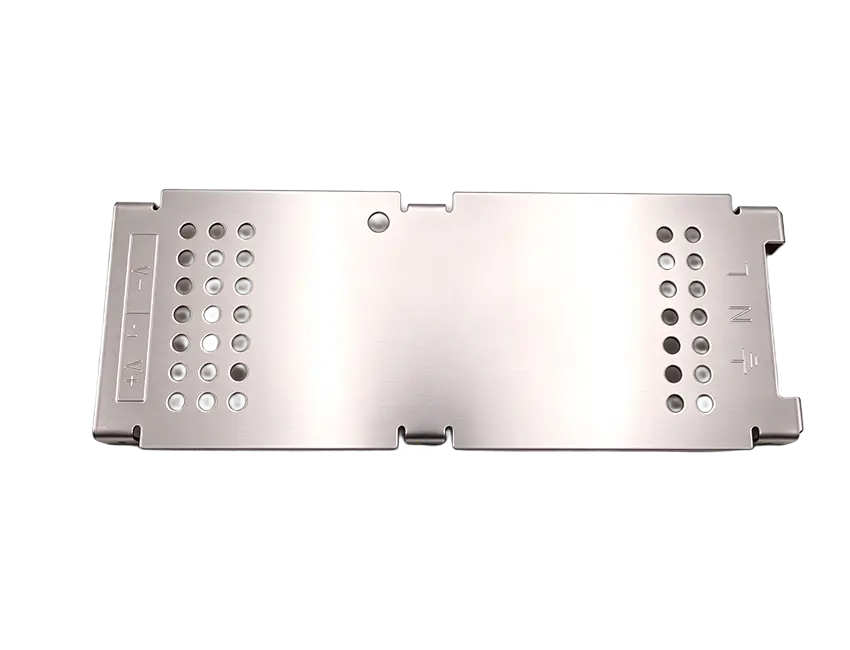
镀银铜针冲压件常见于连接器、继电器、开关、电源模块和通信设备。铜提供导电性,银层降低接触电阻并改善耐磨和焊接性能,但银层也会硫化变色,厚度和附着力控制不好时,接触电阻会波动。理解材料、镀层和冲压之间的关系,比单纯比较价格更有意义。
本文由欢庆五金工程部整理,品质部审核,围绕镀银铜针冲压件的选材、冲压、电镀和检验展开说明。具体镀层厚度和试验要求,以图纸、行业标准或双方技术协议为准。
一、铜针的材料选择
- 紫铜 / 无氧铜:导电性好,适合对电阻要求较高的导电针、接触件和汇流结构;强度和弹性相对有限。
- 磷青铜:弹性和导电性较均衡,适合需要一定夹持力或回弹的连接器端子。
- 铍铜:强度和弹性较高,适合薄壁、高插拔次数或高可靠性场景,成本也更高。
- 黄铜:加工性和成本较有优势,适合对弹性要求不高的导电件,需结合具体结构评估。
材料状态会影响冲压毛刺、回弹和镀层附着力。同一牌号不同批次的硬度差异,可能让针尖成形和插拔力出现波动,因此批量生产时应记录材料批次,并关注材质证明和表面清洁度。
二、冲压成形要点
铜针通常由冲裁、折弯、成形和切断等工序完成。针尖、台阶、倒角和接触区域是重点。
- 冲裁间隙:间隙过大容易产生毛刺和塌角,间隙过小会加快模具磨损。铜材较软,毛刺更容易被后续电镀覆盖,因此冲压后要控制毛刺高度。
- 针尖与倒角:针尖倒角影响插入导向和安全性,倒角过小容易划伤插孔,过大则减少有效接触长度。
- 折弯与回弹:铜材回弹与材料状态、折弯半径和模具间隙有关,首件应确认角度和针身直线度。
- 去毛刺与清洗:电镀前应去除油污、毛刺和氧化层,避免镀层起泡、麻点和附着力不足。
三、镀银工艺与厚度
镀银铜针通常采用“镍底层 + 银层”的结构。镍底层有助于阻挡铜向银层扩散,改善附着力和耐蚀性;银层提供低接触电阻和耐磨性能。常见厚度范围:镍底层 1–3 μm,银层 1–5 μm;对插拔频繁或磨损较大的产品,银层可适当加厚,但需要评估成本、尺寸变化和镀层应力。
电镀前处理包括除油、酸洗、活化和清洗。前处理不彻底,容易出现起泡、脱皮、麻点和局部漏镀。电镀后可根据需要进行中和、钝化和防变色处理,但防变色膜过厚可能影响接触电阻和焊接性能,需要验证。
银层在含硫、含氯或潮湿环境中容易硫化变色。包装时建议使用防银变色纸、防潮袋和干燥剂,仓储环境保持干燥,避免与橡胶、含硫材料长期接触。
四、接触可靠性与常见问题
- 接触电阻:受材料、镀层厚度、表面状态和接触压力影响。建议用微欧计在约定压力和测点下测量,并记录批次。
- 镀层附着力:可通过弯折、胶带或热震等方法验证,具体方法按客户标准执行。
- 镀层孔隙与耐蚀:薄银层可能存在孔隙,在潮湿环境下会暴露底层金属。对耐蚀要求高的产品,应结合镍底层厚度和盐雾、硫化试验评估。
- 插拔磨损:银层较软,反复插拔后可能露出镍层或铜基体,导致接触电阻上升。需要结合插拔次数和镀层厚度设计。
- 银迁移:在潮湿和偏压条件下,银可能出现电化学迁移。对精密间距产品,应评估间距、防护和清洁度。
五、检验与验收
镀银铜针的检验通常包括:外观、尺寸、针尖倒角、直线度、镀层厚度、附着力、接触电阻、耐蚀或硫化试验,以及必要的插拔力测试。镀层厚度可使用 X 射线测厚仪或金相切片,接触电阻使用微欧计,附着力按约定方法抽检。
验收标准应在样品阶段明确,包括银层厚度范围、允许的变色程度、接触电阻上限、毛刺高度和包装方式。只约定“镀银”而不约定厚度和试验方法,批量供货容易出现争议。
六、常见问题
银层越厚越好吗?
不是。银层加厚有助于耐磨和降低接触电阻,但会增加成本、影响尺寸,并可能带来镀层应力和附着力问题。应根据插拔次数、接触压力和成本综合确定。
镀银铜针为什么会变色?
银与空气中的硫、氯等成分反应会生成硫化银或氯化银,表现为发黄、发黑。包装、仓储环境和防变色处理都会影响变色速度,不能简单归因于电镀质量。
如何降低接触电阻?
可从材料导电性、接触压力、镀层厚度、表面清洁度和接触面积入手。单纯加厚银层不一定有效,接触压力和表面状态往往更关键。
镀银铜针冲压件的可靠性,来自材料、冲压、电镀和包装的共同控制。把镀层厚度、接触电阻、插拔要求和包装方式在样品阶段确认,批量生产才有稳定的判断依据。欢庆五金可提供铜针冲压、模具开发和表面处理工艺评估,欢迎来图来样沟通。
本文由欢庆五金工程部整理,品质部审核。文中参数为常见工艺范围,具体以图纸和双方确认的技术协议为准。