 微信咨询
 1688
 CN
 EN
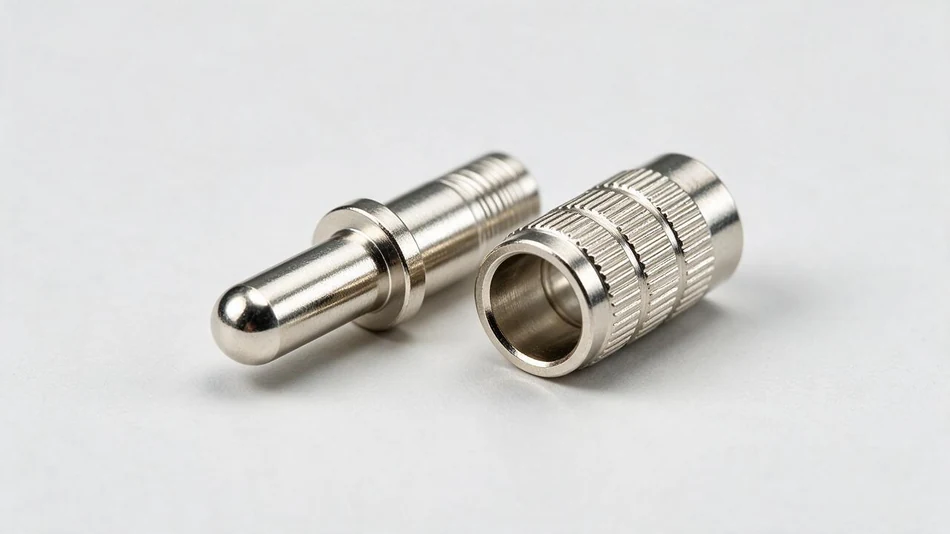
镀银插针插孔是一对需要长期配合的接触件,广泛用于连接器、测试设备、电源模块、通信设备和工业控制。插针负责导入和导电,插孔依靠弹性结构提供接触压力。配合过松会导致接触电阻波动,过紧会增加插入力并加速磨损,因此设计、材料和镀层需要一起考虑。
本文由欢庆五金工程部整理,品质部审核,说明镀银插针插孔在结构、材料、弹力、镀层和检验方面的主要控制点。具体尺寸和试验要求,以图纸、连接器标准或双方技术协议为准。
一、结构配合要看什么
- 插针直径与插孔内径:决定配合间隙和接触压力。间隙过大,接触点少且容易松动;间隙过小,插入力上升,镀层磨损加快。
- 导入倒角:插针前端和插孔入口的倒角影响盲插和对中。倒角过小容易顶伤插孔弹片,过大则减少有效接触长度。
- 接触长度:有效接触长度不足,插拔或振动时容易出现瞬时断开。应根据插入深度和公差链确认。
- 防过应力结构:插孔外部通常有护套或限位结构,避免插针偏斜时把弹片压过头,造成塑性变形。
- 保持结构:插针和插孔在连接器壳体中的保持力,关系到装配和振动环境下的可靠性。
二、材料与镀层
插针常用黄铜、紫铜或磷青铜,插孔常用磷青铜、铍铜等弹性材料。插孔需要有足够的弹性极限和抗应力松弛能力,插针则更关注导电性、加工性和耐磨性。
镀银结构通常是镍底层加银层。镍底层有助于阻挡铜扩散、改善附着力和耐蚀性;银层提供较低的接触电阻和较好的耐磨性。常见厚度为镍底层 1–3 μm、银层 1–5 μm,插拔频繁或高可靠性产品可适当加厚,但需要评估尺寸变化、成本和镀层应力。
银层在含硫、含氯和潮湿环境中会硫化变色,接触电阻可能上升。包装时应使用防变色材料、防潮袋和干燥剂,避免与含硫橡胶或胶粘剂长期接触。
三、弹力与插拔力
插拔力是插针插孔配合的核心指标之一。插入力过大,装配困难并容易损伤镀层;插入力过小,接触压力不足,接触电阻和抗振动能力下降。设计时需要关注:
- 弹片结构:悬臂、灯笼形、扭簧形等结构各有特点,需结合孔径、插拔次数和空间确定。
- 材料状态与热处理:弹性材料的硬态、时效处理和去应力工艺会影响弹力和应力松弛。
- 公差链:插针直径、插孔内径、圆度、同轴度和镀层厚度都会影响实际配合。
- 表面粗糙度与润滑:表面过粗会增加摩擦和磨损,润滑剂的选择要考虑接触电阻和老化。
四、接触电阻与使用寿命
接触电阻应在约定的测量电流、接触压力和测点下测量。影响接触电阻的因素包括材料、镀层、接触面积、表面清洁度和接触压力。插拔多次后,银层磨损、磨屑堆积和硫化都可能导致接触电阻上升。
对需要多次插拔的产品,应做插拔寿命试验,并在试验后复测接触电阻和插拔力。对振动、温度循环和潮湿环境,可参考 IEC 60512、EIA-364 等连接器试验方法,结合客户实际工况选择项目。试验条件不同,结果不能直接比较。
五、检验与常见问题
常见检验项目包括:外观、尺寸、圆度、同轴度、镀层厚度、附着力、插入力、拔出力、接触电阻、插拔寿命和耐蚀性。插拔力通常使用推拉力计或专用试验机测量,接触电阻使用微欧计,镀层厚度使用 X 射线测厚仪或金相切片。
常见问题:
- 插孔松动:可能是插孔内径偏大、弹片弹力不足、材料应力松弛或镀层过厚。
- 插入力过大:可能是插针直径偏大、插孔内径偏小、倒角不良、表面粗糙或润滑不当。
- 接触电阻波动:可能是镀层磨损、硫化、污染、接触压力不足或测量条件不一致。
- 插孔弹片塑性变形:多与插针偏斜、防过应力结构不足或操作不当有关。
- 镀层起泡或脱皮:通常与前处理、清洗、镀液维护和附着力有关。
六、常见问题
镀银插针插孔可以用在其他镀层的插孔里吗?
不建议混用。不同镀层之间的电化学和磨损特性不同,可能加速腐蚀或磨损。插针和插孔的镀层、材料和配合尺寸应作为一套系统验证。
插拔力越小越好吗?
不是。插拔力需要满足接触压力和抗振动要求。过小会影响接触可靠性,过大则影响装配和寿命。应根据连接器标准和使用场景确定范围。
如何判断镀层质量?
应结合厚度、附着力、孔隙、耐蚀和接触电阻综合判断。只看外观亮度,无法反映镀层的致密性和附着力。
镀银插针插孔的配合质量,取决于结构、材料、弹力、镀层和试验条件的共同匹配。把插拔力、接触电阻和寿命要求提前量化,样品验证才有意义。欢庆五金可提供插针、插孔和精密冲压件的工艺评估,欢迎来图来样沟通。
本文由欢庆五金工程部整理,品质部审核。文中参数为常见工艺范围,具体以图纸和双方确认的技术协议为准。