 微信咨询
 1688
 CN
 EN
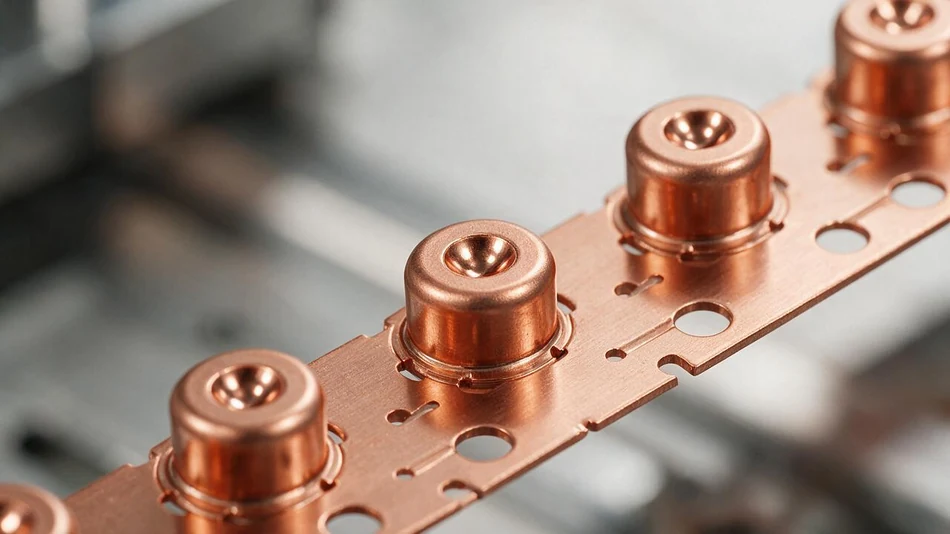
鱼眼冲压件通常指带有鱼眼形孔或鱼眼状成形特征的冲压件,常见于免焊压接端子、连接器插针、弹性接触件和定位结构。鱼眼孔在压入印制板或金属孔时产生弹性变形,依靠回弹形成稳定接触和保持力,因此在通信、汽车电子、工业控制和电源模块中使用较多。
本文由欢庆五金工程部整理,品质部审核,围绕鱼眼冲压件的结构、材料、模具和检验展开说明。具体尺寸和性能要求,应以图纸、样品和双方确认的试验方法为准。
一、鱼眼结构的作用
鱼眼孔不是一个简单的圆孔,而是两端较宽、中间收窄的对称孔形。压入时,孔壁发生弹性压缩,压入到位后回弹,形成多点接触和一定的保持力。与焊接连接相比,压接工艺可以减少焊接热影响,便于返修和自动化装配,但对孔径、对称性、毛刺和材料弹性要求更高。
鱼眼冲压件常见的应用包括:
- 通信设备和服务器背板的免焊压接插针;
- 汽车电子、工业控制连接器的弹性接触件;
- 电源模块、继电器和开关中的导电端子;
- 需要定位、防转或弹性夹持的冲压结构件。
二、材料怎么选
鱼眼冲压件需要在压入时产生可控的弹性变形,因此材料既要有足够的导电性,也要有合适的弹性极限和抗应力松弛能力。
- 磷青铜:弹性好、成本适中,适合多数连接器和端子类应用。
- 铍铜:强度和弹性更高,适合薄壁、高保持力或高可靠性场景,但材料成本和加工要求也更高。
- 黄铜:导电性和加工性较好,适合对弹性要求不高的导电件,需结合具体结构评估。
- 厚度:常见 0.1–0.8 mm。厚度越薄,压入变形和毛刺控制越敏感;厚度增加会提高保持力,也会增加插入力。
材料状态(软态、半硬、硬态)会直接影响压入力和回弹。同一牌号不同批次的硬度波动,可能让插入力和保持力出现差异,因此批量生产时应关注材料批次和材质证明。
三、模具与冲压工艺要点
鱼眼孔通常由冲裁、精修或成形工序完成。孔的对称性、边缘质量和毛刺高度是关键。
- 冲裁间隙:间隙过大容易产生塌角和毛刺,间隙过小会加快刃口磨损,甚至出现二次剪切。间隙需要结合料厚和材料状态确定。
- 冲头与凹模:冲头形状、导向和刃口维护直接影响鱼眼孔的对称性。冲头磨损后,孔形会偏移,压入力和保持力随之变化。
- 送料与定位:送料步距偏差会造成孔位偏移和左右不对称,连续模应保持导料、浮料和侧定位稳定。
- 去应力:对铍铜或高弹性材料,冲压和成形后的内应力可能影响压入性能,必要时安排去应力处理。
- 毛刺:鱼眼孔边缘的毛刺会刮伤印制板孔壁,也会影响接触电阻。应根据装配方式选择冲裁方向、去毛刺工艺和允许的毛刺高度。
四、关键尺寸与性能
- 孔形对称性:左右轮廓是否对称,直接影响压入受力和保持力。
- 引脚宽度与厚度:决定插入力和接触面积,需与目标孔径匹配。
- 共面度:多针连接器的针尖共面度影响整体压入质量,薄料件尤其要注意。
- 插入力与保持力:应通过规定的压入速度、孔径和试验夹具测量,不能只凭手感判断。
- 接触电阻:压接后的接触电阻应稳定,不能因孔壁毛刺或镀层损伤而波动。
- 镀层质量:镀锡、镀银或镀金层的厚度、附着力和覆盖范围会影响接触和耐蚀性能。
五、检验与常见问题
鱼眼冲压件的检验通常包括外观、尺寸、孔形轮廓、毛刺、共面度、插入力、保持力和接触电阻。孔形可以使用影像测量仪或投影仪放大检查,压入性能则需要在约定孔径和板材条件下做压入试验。对高可靠性项目,还可以做金相切片,观察孔壁变形和镀层分布。
常见问题包括:
- 孔形不对称:多与冲头磨损、导向间隙或送料偏位有关;
- 压入后保持力不足:可能是材料弹性不足、孔径偏大、孔壁塌角或镀层过厚;
- 插入力过大:可能是孔形过窄、毛刺过高、镀层粗糙或孔径偏小;
- 针尖共面度超差:与料带变形、成形回弹、切断顺序和夹具定位有关;
- 压入时孔壁开裂:需要检查材料延伸率、孔形圆角、冲裁边缘质量和去应力工艺。
六、常见问题
鱼眼冲压件一定要镀层吗?
是否镀层取决于接触材料、使用环境和客户要求。镀锡、镀银或镀金可以改善接触电阻和耐蚀性,但会增加成本,也会影响孔径和插入力。应在样品阶段验证镀层厚度和压入性能。
鱼眼孔可以冲压一次成形吗?
多数结构可以通过冲裁或成形完成,但孔形精度、毛刺和材料状态要求较高时,可能需要精修、整形或增加去应力工序。是否一次成形,需要结合料厚、孔形和批量评估。
如何判断压入质量是否稳定?
建议固定孔径、板材、压入速度和试验夹具,连续测量插入力、保持力和接触电阻,并记录材料批次、模具编号和冲次。只看单次压入结果,容易遗漏批次波动。
鱼眼冲压件的难点不在外形,而在孔形、材料弹性和压入性能的稳定匹配。把图纸要求、材料状态、模具维护和试验条件提前约定,批量生产才有可重复性。欢庆五金可提供精密冲压、模具开发和压接端子的工艺评估,欢迎来图来样沟通。
本文由欢庆五金工程部整理,品质部审核。文中参数为常见工艺范围,具体以图纸和双方确认的技术协议为准。