 微信咨询
 1688
 CN
 EN
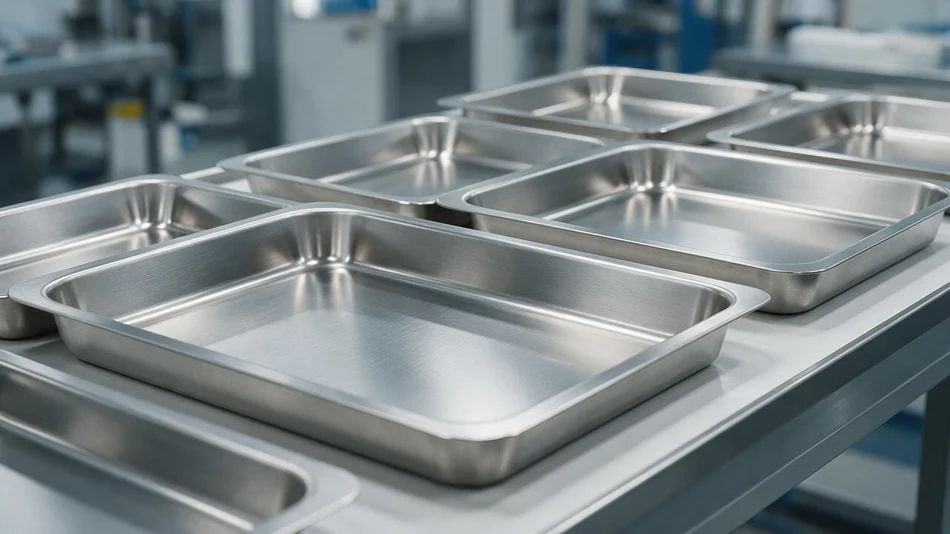
不锈钢托盘常用于医疗器械、实验室器皿、电子清洗、食品加工和工业周转。它看起来结构简单,真正影响使用体验的却是材质、成形方式、表面处理和尺寸一致性。定制前把用途、清洗方式、承载重量和精度要求说清楚,能减少反复打样。
本文由欢庆五金工程部整理,品质部审核,结合精密冲压和拉伸件的评审经验,说明不锈钢托盘从选材到验收的主要环节。具体参数以图纸、样品和双方确认的检验标准为准。
一、先确定使用场景和材质
不锈钢托盘常见的材料是 304 和 316L。304 适用于一般室内环境、常规清洗和多数工业周转;316L 的耐蚀性更好,常用于接触盐分、化学品、医疗清洗剂或有较高洁净要求的场景。201 材料成本较低,但在潮湿、酸碱或长期清洗环境中容易出现锈蚀,不建议用于对耐蚀性有要求的产品。
- 厚度:常见 0.5–3.0 mm。薄板轻便,但抗变形能力有限;厚板承载更好,拉伸和焊接难度增加。
- 表面:2B、BA、拉丝、镜面和电解抛光。拉丝表面较耐划痕,镜面美观但维护要求高,电解抛光有助于提高表面洁净度和耐蚀性。
- 结构:深拉伸一体成形与折弯焊接是两种常见路线。一体成形没有焊缝,外观和清洁性较好,但模具投入和拉伸次数增加;焊接结构灵活、开模成本较低,但需要处理焊缝、变形和焊后钝化。
如果托盘要接触食品或用于医疗清洗,建议提前确认材料牌号、表面粗糙度、清洗剂类型和是否需要提供材质证明。仅凭“不锈钢”三个字下单,后续容易出现材料替换或表面状态不一致的问题。
二、拉伸成形要看哪些要点
深拉伸托盘的难点在于让侧壁厚度均匀、底部不裂、法兰不变形。评审时通常关注以下内容:
- 拉伸系数与次数:深度较大或圆角较小时,一次拉伸容易开裂或起皱,需要分多次拉伸并安排中间退火。
- 凹模圆角与压边力:圆角过小会增加材料流动阻力,压边力过大容易拉裂,过小则起皱。两者需要结合材料厚度和延伸率调整。
- 润滑与模具表面:润滑不足会拉伤表面,模具表面粗糙度、间隙和排气也会影响成形质量。
- 回弹与平面度:托盘法兰和底部平面度受回弹、材料内应力和顶出方式影响,必要时增加整形工序。
设计阶段建议避免过深的窄槽、突然变化的壁厚和尖角。底部圆角适当放大,侧壁过渡平缓,有利于材料流动,也方便后续清洗和排水。需要堆叠的托盘,应提前确认堆叠高度、配合间隙和防卡设计。
三、焊接结构与表面处理
采用折弯焊接结构时,激光焊接和氩弧焊接是常见方式。焊缝应连续、平整,焊后根据使用要求进行打磨、除氧化色和钝化处理。焊接热输入过大会引起局部变形和晶间腐蚀风险,因此夹具、焊接顺序和参数需要一起控制。
表面处理通常包括去毛刺、除油、酸洗钝化、电解抛光或拉丝。对外观件,要区分“亮”与“耐蚀、易清洁”不是同一件事。镜面或高亮表面可能掩盖细微划痕,实际使用中反而更难维护。建议根据清洗频次、接触介质和外观要求选择表面状态,并在样品阶段确认色差、划痕允许范围和焊斑处理方式。
四、验收与检验要点
- 外形尺寸、深度、圆角、孔位和配合间隙是否符合图纸;
- 底部和法兰平面度、侧壁垂直度是否稳定;
- 焊缝是否连续、有无气孔、咬边、未焊透和明显变形;
- 表面有无划伤、压痕、氧化色、焊斑和残留污渍;
- 去毛刺是否到位,边缘是否割手;
- 清洁度、耐蚀性或盐雾要求是否按约定验证;
- 承载和堆叠测试是否满足使用场景;
- 包装是否能防止运输中的变形和表面擦伤。
批量验收可参考 GB/T 2828.1 的抽样思路,关键尺寸和外观项目应在首件确认时明确判定口径。对医疗、食品等有特殊要求的项目,还应确认清洗、灭菌或材料合规文件。
五、常见问题
304 和 316L 怎么选?
一般室内周转和常规清洗可选 304;接触盐分、化学品、医疗清洗剂或对耐蚀性要求较高时,优先考虑 316L。具体选择应结合使用环境、清洗方式和成本综合判断。
深拉伸托盘为什么容易开裂?
常见原因包括材料延伸率不足、拉伸系数过大、凹模圆角过小、压边力过大、润滑不足或拉伸次数不够。需要从材料、模具和工艺三方面一起排查。
焊接托盘如何减少变形?
合理布置焊缝、使用夹具、控制热输入、采用分段对称焊接,并在焊后进行校形和钝化处理。对平面度要求高的托盘,建议在焊接结构设计阶段就预留校形空间。
不锈钢托盘的定制,本质上是使用场景、材料、成形工艺和检验标准的匹配。把需求说清、把样品验证做扎实,批量生产才会稳定。欢庆五金可提供不锈钢拉伸件、折弯焊接件和表面处理的工艺评估,欢迎来图来样沟通。
本文由欢庆五金工程部整理,品质部审核。文中参数为常见工艺范围,具体以图纸和双方确认的技术协议为准。