 微信咨询
 阿里巴巴店铺
 中文
 English
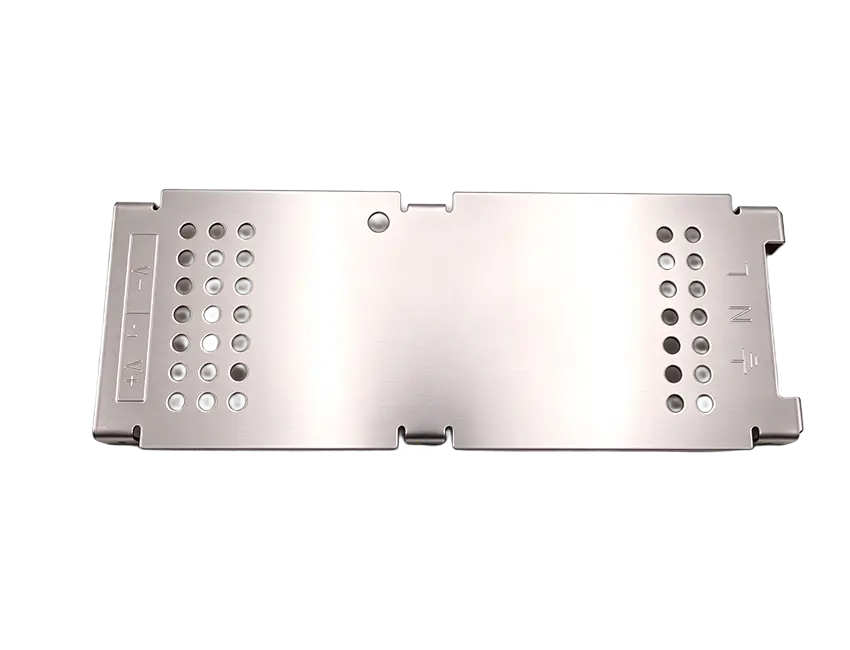
屏蔽罩在装配中出现翘边、局部间隙或贴片不平,原因往往不只在冲压工序。材料内应力、模具间隙、折弯顺序、表面处理和包装存放,都可能影响平面度。排查时建议按工序逐项确认,而不是只调整一个参数。
材料与内应力
不锈钢、洋白铜、镀锌板等材料的屈服强度和回弹表现不同。材料批次变化、开卷方向和剪切应力,都可能在冲压后释放,造成平面度波动。对平面度要求较高的屏蔽罩,可以在评审阶段确认材料状态、厚度公差和是否需要去应力处理。
模具间隙与折弯顺序
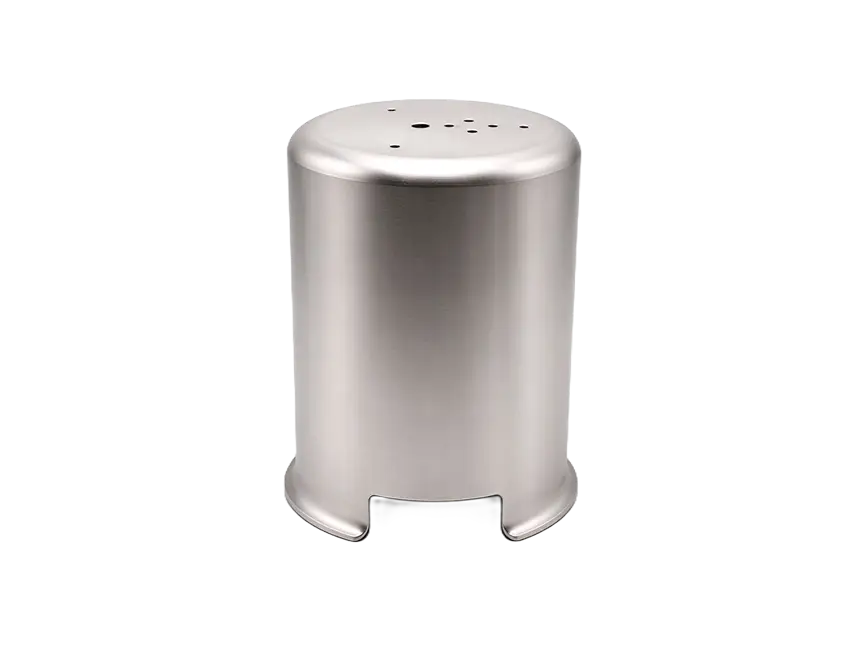
模具间隙偏大或偏小,会影响切口质量和成型回弹;折弯顺序安排不合理,可能让后续工序破坏已成型的平面。屏蔽罩的焊脚、卡扣、让位缺口和折弯边需要一起看,避免局部受力把底面拉变形。
检测方法与装配验证
平面度可以用平台、塞尺、影像测量仪或三坐标进行确认,具体方法要与客户装配要求对应。单看底面平面度还不够,建议同时检查焊脚高度、外形尺寸、装配间隙和贴片后的状态。对薄料屏蔽罩,包装堆叠和运输挤压也可能造成二次变形,需要确认包装方式。
常见排查顺序
- 先确认材料批次、厚度和来料平面度。
- 再检查模具间隙、刃口状态和折弯顺序。
- 然后确认表面处理与包装是否造成变形。
- 结合装配样品验证间隙和焊脚接触。
屏蔽罩的平面度控制需要材料、模具、工艺和检测配合,具体公差与结构可行性以图纸评审和样品确认为准。本文由欢庆五金工程部整理,审核:品质部。